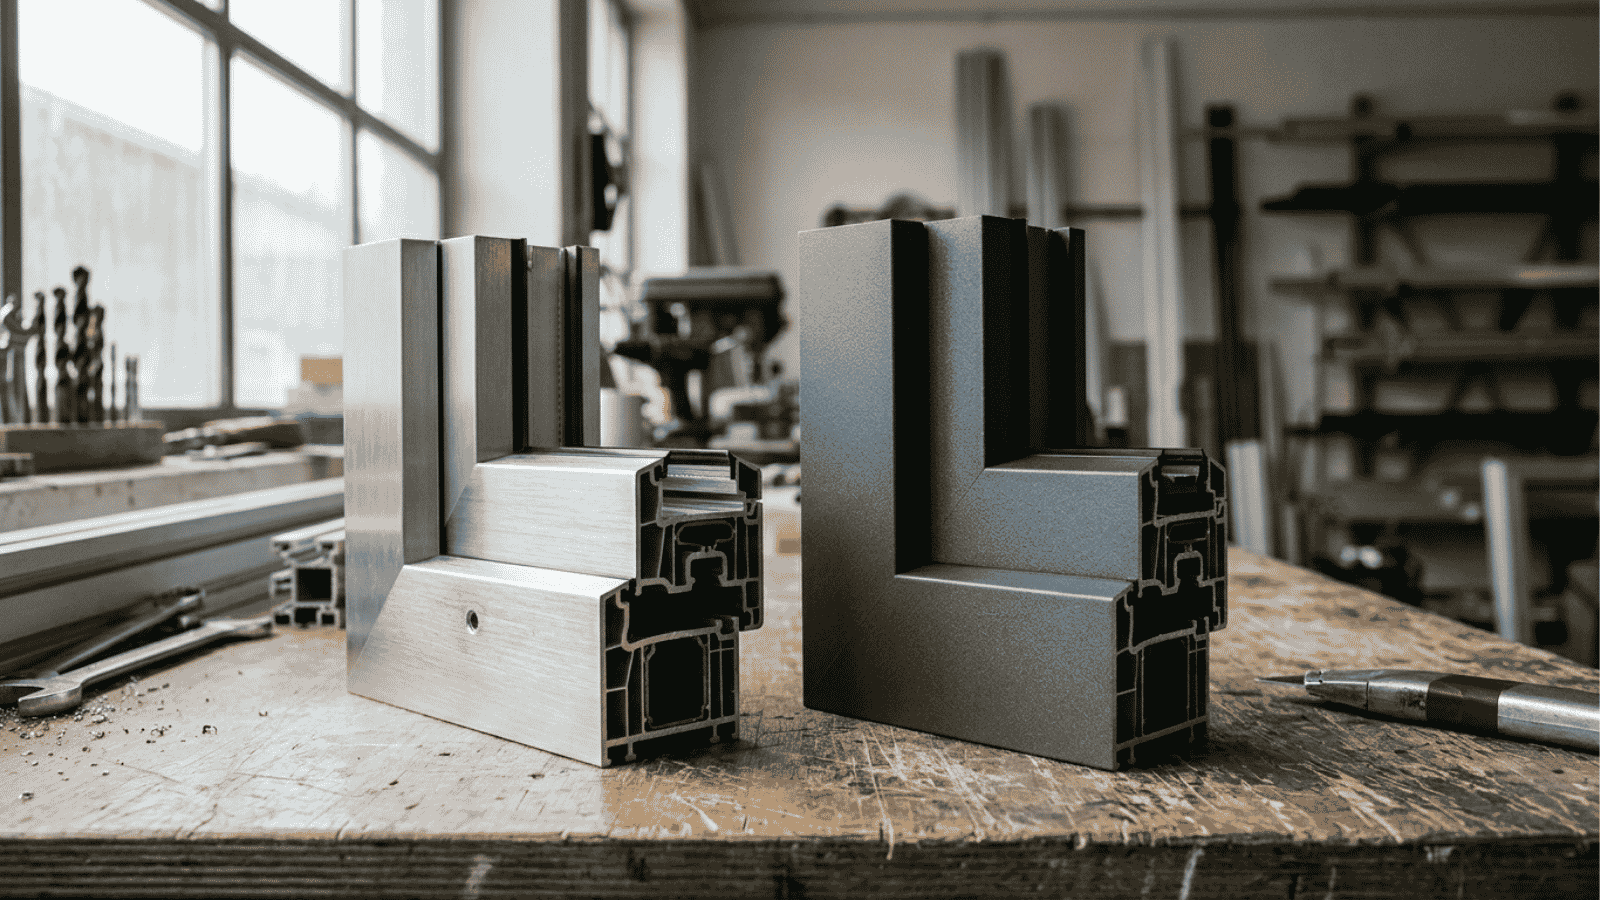
Le thermolaquage dépose une peinture en poudre polyester à la surface du profilé, cuite au four. L'anodisation transforme la surface du métal lui-même par oxydation électrolytique, sans rien ajouter au-dessus. La première offre une liberté de couleur totale, la seconde reste dans les teintes naturelles de l'aluminium.
Anodisation ou thermolaquage aluminium : quelle finition ?
Fabricant Denis Plastalu depuis 1956, nous vous aidons à choisir entre anodisation et thermolaquage aluminium : normes, classes et clauses CCTP.
Le choix entre anodisation et thermolaquage engage l'aspect d'une façade pour vingt ou trente ans, bien au-delà d'une simple question de couleur. Les deux traitements protègent efficacement l'aluminium contre la corrosion, mais ils reposent sur des principes physiques différents, avec des conséquences concrètes sur le rendu, la tenue dans le temps, la réparabilité et le coût. Ce guide vous détaille les critères de choix à trancher dès l'esquisse ou la rédaction du CCTP, pour prescrire la finition la mieux adaptée à votre projet.
Vous avez un projet de menuiseries aluminium ?
Denis Plastalu répond sous 48h.
Sommaire
Qu'est-ce que le thermolaquage et l'anodisation d'une menuiserie aluminium ?
Thermolaquage et anodisation poursuivent le même objectif, protéger et embellir l'aluminium, mais par deux voies opposées : l'un ajoute une couche à la surface du métal, l'autre transforme la surface du métal elle-même.
Le thermolaquage : une peinture en poudre cuite au four
Le thermolaquage consiste à déposer une peinture en poudre polyester par pulvérisation électrostatique sur le profilé aluminium, préalablement dégraissé et converti chimiquement. La poudre est ensuite cuite au four à haute température, ce qui la fait fondre et polymériser en une couche continue et adhérente. Ce procédé est encadré par la norme européenne NF EN 12206-1 et par le label volontaire Qualicoat, qui impose une épaisseur minimale de 60 µm en moyenne sur les faces vues, sans aucune mesure inférieure à 48 µm. Qualicoat distingue plusieurs niveaux de tenue : la classe 1, standard, garantie constructeur de l'ordre de 10 ans, et la classe 2, à haute durabilité, dont les liants et pigments sont au moins trois fois plus résistants aux UV et aux intempéries, avec une garantie pouvant atteindre 25 ans. Une mention complémentaire, souvent désignée Seaside, ajoute un prétraitement renforcé pour les ambiances marines : c'est ce niveau supplémentaire qu'il faut avoir en tête derrière l'idée d'une "classe 3", même si la nomenclature Qualicoat officielle ne l'affiche pas toujours sous ce numéro exact.
L'anodisation : une oxydation électrolytique intégrée au métal
L'anodisation ne dépose rien à la surface de l'aluminium : elle provoque, par électrolyse dans un bain acide, l'épaississement contrôlé de la couche d'oxyde naturel du métal (l'alumine). Cette couche fait donc partie intégrante du profilé, elle ne peut ni s'écailler ni se décoller comme une peinture. Le procédé est encadré par la norme européenne NF EN 12373-1 et par le label Qualanod, qui définit des classes d'épaisseur : 15 µm pour une anodisation courante en extérieur, 20 µm pour une ambiance corrosive marine ou industrielle, et 25 µm pour les environnements les plus agressifs. Les teintes obtenues restent des variations du métal lui-même : naturel argenté satiné, bronze clair à foncé, ou noir profond obtenu par un colmatage électrolytique complémentaire.
Notre article La technique de l'aluminium détaille les propriétés du métal qui rendent ces deux traitements de surface possibles, notamment sa capacité naturelle à former une couche d'oxyde protectrice.
Aspect et rendu : la palette de teintes et les effets de surface
C'est souvent le premier critère qui oriente le choix d'un architecte ou d'un maître d'ouvrage, avant même les questions de durabilité.
Le thermolaquage : une liberté chromatique quasi illimitée
Le thermolaquage donne accès à l'intégralité du nuancier RAL, aux teintes sur mesure, ainsi qu'à une large variété d'effets de surface : mat, satiné, brillant, structuré, sablé, ou effet métallisé. Il permet également la bicoloration, une finition différente à l'intérieur et à l'extérieur du profilé, très recherchée en rénovation comme en maison d'architecte pour harmoniser la façade et l'intérieur des pièces.
L'anodisation : l'aspect authentique du métal
L'anodisation conserve la texture et la brillance propres à l'aluminium : elle ne peint pas, elle révèle. Le rendu reste donc dans une palette plus restreinte, du naturel satiné au bronze et au noir, sans possibilité de bicoloration entre les deux faces du profilé. Cet aspect métal, valorisé dans l'architecture contemporaine et les projets premium, se retrouve fréquemment sur les grandes baies coulissantes et les ouvrants cachés traités dans notre article Menuiserie aluminium pour maison d'architecte.
| Critère de rendu | Thermolaquage | Anodisation |
|---|---|---|
| Palette de teintes | Nuancier RAL complet, teintes sur mesure | Naturel, bronze, noir (palette restreinte) |
| Effets de surface | Mat, satiné, brillant, texturé, sablé | Satiné, brillant selon polissage préalable |
| Bicoloration intérieur/extérieur | Possible | Non applicable |
| Effet recherché | Couleur affirmée, intégration à une charte architecturale | Aspect métal authentique, sobriété contemporaine |
Tenue dans le temps et résistance aux UV
La différence de nature entre les deux traitements se voit surtout après plusieurs années d'exposition au soleil et aux intempéries.
Le thermolaquage : une tenue qui dépend de la classe choisie
Une peinture polyester standard (Qualicoat classe 1) peut voir sa teinte et son brillant s'altérer sensiblement après plusieurs années d'exposition intense aux UV, avec un risque de farinage (aspect crayeux en surface). La classe 2, nettement plus stable, limite ce phénomène et convient mieux aux façades très exposées ou aux teintes soutenues.
L'anodisation : une couche qui ne s'écaille pas
Parce qu'elle est intégrée au métal, la couche anodique ne peut ni se craqueler ni se décoller sous l'effet des UV. Elle conserve son intégrité structurelle sur toute la durée de vie de la menuiserie. Une légère évolution de nuance reste possible avec le temps, surtout sur les teintes bronze foncé, mais sans dégradation de la protection anticorrosion elle-même.
Résistance à la corrosion et aux ambiances agressives
Le choix de finition devient un enjeu de durabilité à part entière dès que le projet se situe en environnement littoral, industriel, ou en atmosphère chargée en produits chimiques.
Ambiance littorale et industrielle
Face aux embruns salins ou à une atmosphère industrielle corrosive, l'anodisation classe 20, voire classe 25 pour les cas les plus sévères, offre une épaisseur de couche protectrice renforcée. Côté thermolaquage, la mention Qualimarine, délivrée par l'ADAL, impose un prétraitement chimique renforcé qui répond au même besoin de protection accrue.
Ambiance piscine et centre aquatique
Le chlore et l'humidité permanente d'un centre aquatique exigent une vigilance particulière sur le traitement de surface, en intérieur comme en périphérie du bassin. Notre article Menuiserie aluminium piscine et centre aquatique détaille pourquoi l'anodisation y est fréquemment recommandée, notamment pour les parties les plus exposées aux vapeurs chlorées.
Ce que cela change concrètement au projet
Dans ces environnements, le choix de la classe de traitement doit être documenté et vérifié dès la conception, sans se limiter à la mention générique "anodisé" ou "laqué" sur une pièce écrite : la classe réellement appliquée conditionne la durée de vie effective de la façade.
Résistance aux chocs et aux rayures
Sur un chantier comme en exploitation courante, les profilés subissent des chocs de manutention, de nettoyage ou d'usage. Les deux traitements réagissent différemment.
L'anodisation : une surface très dure, mais qui révèle le métal si elle est percée
La couche anodique est nettement plus dure qu'une peinture, elle résiste bien aux frottements et aux micro-rayures superficielles. En revanche, un choc suffisamment violent pour atteindre le métal sous-jacent expose l'aluminium brut à cet endroit précis, avec un contraste net avec la teinte environnante.
Le thermolaquage : une couche plus souple, plus tolérante aux petits chocs
La peinture en poudre encaisse mieux les chocs légers sans se fissurer, grâce à sa souplesse relative. Un impact important peut néanmoins provoquer un écaillage localisé, avec exposition du métal ou de la couche de conversion chimique sous-jacente.
Réparabilité : que faire en cas de choc ou de défaut localisé ?
C'est l'un des critères les plus souvent sous-estimés au moment du choix, alors qu'il pèse directement sur le coût de maintenance à long terme.
Le thermolaquage se retouche
Une teinte RAL identifiée permet une retouche localisée, au stylo ou à la peinture pot, avec un résultat proche de l'origine sur un petit impact. Une reprise plus large reste également possible en atelier ou sur site, sans avoir à démonter l'ensemble de la menuiserie.
L'anodisation se répare très difficilement
Une retouche locale d'anodisation est quasiment impossible à réaliser de façon invisible : la teinte obtenue dépend du bain, de l'alliage et du temps d'immersion, des paramètres qu'on ne peut pas reproduire à l'identique hors atelier. En cas de défaut visible, la seule solution propre consiste souvent à ré-anodiser la pièce complète en atelier, ce qui implique sa dépose.
Entretien et nettoyage au quotidien
Les deux finitions demandent un entretien comparable, simple mais régulier.
Un entretien courant proche pour les deux traitements
Un nettoyage à l'eau claire additionnée d'un savon doux, deux à quatre fois par an selon l'exposition, suffit dans la plupart des cas. Il faut proscrire tout produit abrasif, solvant agressif ou éponge grattante, qui peuvent ternir prématurément une peinture thermolaquée comme rayer une surface anodisée.
Une vigilance renforcée en ambiance chlorée ou saline
En bord de mer ou à proximité d'un bassin, un rinçage plus fréquent limite le dépôt de sel ou de résidus chlorés à la surface du profilé, quel que soit le traitement retenu, et prolonge la durée de vie effective de la finition.
Coût et délais de fabrication
Le coût d'un traitement de surface dépend fortement de la teinte, de la classe visée et du volume de la commande, ce qui rend toute fourchette chiffrée générique peu fiable d'un projet à l'autre.
Des ordres de grandeur à affiner projet par projet
Une anodisation en teinte naturelle standard se situe en général dans un ordre de coût comparable, voire légèrement inférieur, à un thermolaquage en teinte RAL courante. Les teintes anodisées foncées ou les classes renforcées (20, 25) tendent en revanche à rapprocher, voire dépasser, le coût d'un thermolaquage haute durabilité en classe 2. Ces éléments restent des tendances de marché à faire chiffrer précisément par le fabricant sur la base du projet réel.
Des délais du même ordre, avec un point de vigilance sur les teintes spéciales
Les deux procédés s'intègrent normalement au planning de fabrication standard. Une teinte RAL non stockée ou une anodisation en grande longueur nécessitant un lot dédié peuvent allonger légèrement le délai : un point à vérifier dès la commande auprès du fabricant.
Ces informations correspondent à votre projet ?
Nous vous chiffrons votre projet sous 48h.
Anodisation ou thermolaquage : le tableau comparatif critère par critère
Ce tableau synthétise l'ensemble des critères détaillés plus haut, pour une vue d'ensemble rapide au moment de la prescription.
| Critère | Thermolaquage | Anodisation |
|---|---|---|
| Principe | Peinture poudre polyester cuite au four | Oxydation électrolytique intégrée au métal |
| Label de référence | Qualicoat, Qualimarine (ambiance agressive) | Qualanod |
| Épaisseur minimale | 60 µm en moyenne (classes 1, 1.5, 2) | 15 µm (classe 15), 20 µm ou 25 µm en ambiance agressive |
| Palette de teintes | Nuancier RAL complet, sur mesure | Naturel, bronze, noir |
| Tenue aux UV | Bonne en classe 1, élevée en classe 2 | Très élevée, pas d'écaillage possible |
| Résistance ambiance marine ou chlorée | Bonne avec mention Qualimarine | Excellente en classe 20 ou 25 |
| Résistance aux chocs | Souple, tolère les petits chocs | Dure, mais expose le métal si percée |
| Réparabilité | Retouche locale possible | Quasiment impossible sans dépose |
| Homogénéité entre lots | Teinte RAL identique lot après lot | Nuances possibles entre lots |
| Entretien | Eau et savon doux, sans abrasif | Eau et savon doux, sans abrasif |
| Coût indicatif | Comparable, plus élevé en classe 2 ou teinte spéciale | Comparable, plus élevé en teinte foncée ou classe 25 |
Ordres de grandeur qualitatifs à faire chiffrer et confirmer par le fabricant selon la teinte, la classe et le volume réels du projet.
Quel traitement choisir selon votre projet : les cas d'usage recommandés
Au-delà des critères pris isolément, le choix se fait le plus souvent en croisant la typologie du bâtiment, son exposition et l'intention architecturale recherchée.
Quand privilégier le thermolaquage
Le thermolaquage s'impose dès qu'une teinte précise doit s'intégrer à une charte architecturale ou à un environnement urbain existant, en rénovation comme en logement collectif. Il reste également préférable dès que la réparabilité locale est une priorité opérationnelle, par exemple sur un bâtiment tertiaire en exploitation continue où une intervention rapide et discrète est appréciée.
Quand privilégier l'anodisation
L'anodisation convient particulièrement aux projets architecturaux premium recherchant l'aspect métal authentique, aux grandes baies vitrées où la matière du profilé participe pleinement à l'écriture architecturale, ainsi qu'aux ambiances agressives (littoral, piscine, industrie) où sa résistance à la corrosion en fait un choix de fond. Notre page pilier Fenêtre aluminium : le guide complet du fabricant sur mesure présente l'ensemble des finitions disponibles, thermolaquage et anodisation compris, à l'échelle de toute une gamme de fenêtres.
| Type de projet | Finition conseillée | Pourquoi |
|---|---|---|
| Rénovation en teinte imposée par la copropriété ou l'ABF | Thermolaquage | Teinte RAL exacte reproductible, y compris en cas de reprise |
| Maison d'architecte, grandes baies vitrées | Anodisation | Aspect métal authentique, cohérence avec une écriture minimaliste |
| Centre aquatique, environnement chloré | Anodisation classe 20-25 | Résistance renforcée à la corrosion, pas d'écaillage |
| Façade littorale ou industrielle | Anodisation classe 20-25 ou thermolaquage Qualimarine | Deux solutions valables, à trancher selon l'aspect recherché |
| Bâtiment tertiaire en exploitation continue | Thermolaquage | Retouche rapide possible sans dépose de la menuiserie |
| Logement collectif, harmonisation de façade | Thermolaquage | Teinte identique garantie sur les commandes successives |
Les erreurs à éviter dans le choix de la finition
Quelques erreurs reviennent régulièrement lors de la prescription d'une finition, avec des conséquences visibles plusieurs années après la pose.
Choisir une teinte sombre en façade très exposée sans vérifier la classe
Un RAL noir mat ou anthracite foncé absorbe davantage la chaleur solaire, ce qui accentue la sollicitation thermique du profilé et accélère la dégradation d'un thermolaquage de classe standard sur une façade plein sud très exposée. Sur ce type de projet, une classe 2 à haute durabilité, voire une anodisation teinte bronze foncé, limite ce risque.
Mélanger plusieurs lots d'anodisation sur un même ensemble
Chaque bain d'anodisation produit une teinte légèrement différente selon l'alliage et le temps d'immersion. Commander des menuiseries anodisées en plusieurs lots séparés, notamment lors d'une extension ou d'un remplacement partiel, expose donc à des nuances visibles côte à côte, un risque que le thermolaquage RAL ne connaît pas.
Accepter une finition sans label de qualité
Une finition sans label Qualicoat, Qualanod ou Qualimarine ne bénéficie d'aucun contrôle tiers indépendant sur l'épaisseur ou la tenue du revêtement. En cas de désordre après quelques années, l'absence de label complique la démonstration d'un défaut de traitement de surface auprès du fabricant.
Ce qu'il faut exiger au CCTP pour sécuriser la finition
Une clause de CCTP imprécise sur la finition ouvre la porte à une interprétation basse du fabricant, souvent découverte trop tard.
Les quatre mentions à imposer
Un CCTP rigoureux sur ce point doit préciser le label exigé (Qualicoat ou Qualanod, avec la mention Qualimarine si le contexte l'impose), la classe précise attendue (classe 1 ou 2 en thermolaquage, classe 15, 20 ou 25 en anodisation), l'épaisseur minimale garantie, et l'obligation de fournir un certificat ou un PV de conformité au nom du licencié réellement en charge du traitement. Notre article Rédiger un CCTP menuiseries aluminium détaille l'ensemble des clauses techniques à intégrer dès la phase DCE, traitement de surface compris.
Vérifier la cohérence entre l'offre et le label annoncé
Un maître d'œuvre averti demande systématiquement le nom exact de l'applicateur licencié et la date de validité de sa licence, plutôt que de se satisfaire d'une simple mention "Qualicoat" ou "Qualanod" sans référence vérifiable dans le dossier d'offre.
En résumé : anodisation ou thermolaquage
Aucun des deux traitements n'est supérieur à l'autre dans l'absolu : le thermolaquage offre une liberté chromatique et une réparabilité que l'anodisation ne peut pas égaler, tandis que l'anodisation propose une intégrité de surface et un rendu métal authentique que le thermolaquage ne reproduit pas. Le bon choix découle toujours du croisement entre l'exposition du bâtiment, l'intention architecturale et les contraintes d'exploitation.
- ✅ Choisissez le thermolaquage pour une teinte RAL précise, une réparabilité locale et une harmonisation de façade lot après lot.
- ✅ Choisissez l'anodisation pour un aspect métal authentique et une résistance renforcée en ambiance agressive.
- ✅ En ambiance littorale, chlorée ou industrielle, exigez une classe renforcée (Qualanod 20-25 ou Qualimarine), jamais une classe standard.
- ✅ Évitez les teintes sombres en façade très exposée sans vérifier la classe de tenue aux UV.
- ✅ Commandez vos menuiseries anodisées en un seul lot pour éviter des nuances visibles entre profilés.
- ✅ Exigez systématiquement le label, la classe, l'épaisseur et le certificat de conformité au CCTP.
Denis Plastalu fabrique et pose des menuiseries aluminium depuis plus de 65 ans, avec la maîtrise technique des finitions Qualicoat et Qualanod nécessaire pour accompagner architectes, maîtres d'œuvre et maîtres d'ouvrage dans le choix de la finition adaptée à chaque projet.
Un projet de menuiseries aluminium en Hauts-de-France ?
Fabricant et poseur depuis 1956 : ERP, tertiaire, marchés publics, maisons d'architectes.
Devis gratuit, réponse sous 48h, déplacement sur chantier inclus.
✓ Fabricant depuis 1956
✓ Réponse sous 48h
✓ Devis sur mesure gratuit
FAQ : L'anodisation et le thermolaquage
L'anodisation résiste mieux à l'écaillage et aux UV puisqu'elle est intégrée au métal, mais un choc violent y expose l'aluminium nu sans possibilité de retouche discrète. Le thermolaquage, plus souple face aux petits chocs, se retouche facilement mais peut ternir plus vite en classe standard sur une façade très exposée.
Une retouche locale d'anodisation est très difficile à réaliser de façon invisible, car la teinte dépend du bain, de l'alliage et du temps d'immersion. En cas de défaut visible, la solution la plus fiable consiste généralement à ré-anodiser la pièce complète en atelier plutôt que de tenter une retouche sur place.
Deux solutions conviennent : une anodisation classe 20 ou 25, dont l'épaisseur renforcée résiste aux embruns salins, ou un thermolaquage avec mention Qualimarine, qui impose un prétraitement chimique renforcé. Le choix final dépend surtout de l'aspect recherché, métal naturel ou teinte RAL.
Chaque bain d'anodisation produit une teinte légèrement variable selon l'alliage exact du profilé et le temps d'immersion. Des menuiseries anodisées commandées en plusieurs lots séparés, par exemple lors d'une extension, peuvent donc présenter des nuances visibles côte à côte. Commander l'ensemble en un seul lot limite ce risque.
Le CCTP doit préciser le label exigé (Qualicoat ou Qualanod, avec Qualimarine si nécessaire), la classe attendue (classe 1 ou 2 en thermolaquage, classe 15, 20 ou 25 en anodisation), l'épaisseur minimale garantie, et l'obligation de fournir un certificat de conformité au nom du licencié réellement en charge du traitement de surface.